Wybór komponentów do przetwórstwa wykracza poza stal nierdzewną – liczą się relacje i zaufanie
Jak przekonaliśmy się w ramach współpracy z klientami Tetra Pak na całym świecie, czasami kluczem do sukcesu jest po prostu właściwy komponent, zastosowany we właściwym miejscu i z odpowiednio dobranymi ustawieniami, dostosowanymi do receptury i linii technologicznej.
Poniższe historie pochodzą z różnych środowisk: od niewielkich regionalnych mleczarni we Francji, przez zakłady produkujące mleko na dużą skalę w Chinach, po nowo wybudowany zakład w Brazylii, którego celem było zwiększenie produkcji mleka UHT, oraz zakład w USA, w którym dążono do szybszej i bardziej ekonomicznej produkcji karmy dla zwierząt domowych. Łączy je jednak jeden wspólny element: właściwy komponent – prawidłowo dobrany pod względem parametrów i zainstalowany – oraz pewność, że będzie działać dokładnie zgodnie z założeniami. Zoptymalizowane rozwiązanie przekłada się na zoptymalizowaną produkcję.
Historia klienta 1:
Regionalne i globalne synergie przynoszą potrójne korzyści w centralnej Francji
Czasami globalne doświadczenie spotyka się z lokalną wiedzą w wyjątkowo owocny sposób – zwłaszcza gdy podstawą współpracy są relacje oparte na zaufaniu, budowane przez lata i ponad granicami. Soubrier Besse, rodzinna firma prowadzona już przez piąte pokolenie, działająca w regionie Masywu Centralnego we Francji, od ponad 30 lat jest zaufanym integratorem firmy Tetra Pak.
Zatrudniając 70 pracowników, firma projektuje, instaluje i serwisuje instalacje do przetwórstwa spożywczego dla przemysłu mleczarskiego i serowarskiego. Działa w górzystym regionie i odpowiada na szczególne potrzeby małych i średnich producentów. W ramach swoich usług inżynieryjnych i serwisowych firma Soubrier Besse oferuje gamę szybkoobrotowych separatorów Tetra Pak, homogenizatorów, wymienników ciepła oraz wielu innych komponentów instalacji.
Typowe wyzwania obejmują zwiększanie wydajności i modernizację linii technologicznych, jednak zakres realizowanych projektów czasami obejmuje również specyfikę produkcji serów specjalistycznych na małą skalę. Jeden z klientów zwrócił się do nas z wyzwaniem dotyczącym wstępnej obróbki mleka owczego, w ramach której konieczna była obróbka mleka za pomocą procesu usuwania bakterii i przetrwalników. Ponieważ mleko owcze ma wyjątkowe właściwości, proces musiał również uwzględniać zmienną jakość mleka surowego w zależności od pory roku.
Konsultacje i obliczenia przeprowadzone przez nasz zespół ds. wsparcia separatorów w Lund w Szwecji wykazały, że wymagane parametry funkcjonalne i wydajność można uzyskać przy użyciu jednego z naszych mniejszych modeli separatorów, jeśli zostanie on połączony z obiegiem recyrkulacji mleka wychodzącego. Zespół określił również odpowiednie ustawienia urządzenia.
„W naszej części Francji sery produkuje się w określony sposób” – mówi Jean-Jacques Besse, dyrektor zarządzający i właściciel Soubrier Besse. „Dlatego dobrze wiedzieć, że Tetra Pak może potwierdzić dobór parametrów swoich urządzeń klasy premium za pomocą obliczeń uwzględniających nasze specyficzne wymagania. Nasi klienci z branży mleczarskiej korzystają z wiedzy, wsparcia i innowacyjnych rozwiązań Tetra Pak, a także z gwarancji wydajności”.
W ten sposób powstała silna, długoterminowa synergia, łącząca lokalną obecność Soubrier Besse, jej kompetencje inżynieryjne i serwisowe z lokalną i globalną wiedzą Tetra Pak w zakresie produktów, renomą marki oraz innowacyjnością. „Soubrier Besse pozwoliła nam dotrzeć do klientów, z którymi w przeciwnym razie prawdopodobnie nie mielibyśmy kontaktu” – mówi Antony Isidro, menedżer ds. sprzedaży kluczowych komponentów na Francję i kraje Beneluksu. „Ich relacje z producentami mleczarskimi w regionie są budowane na zaufaniu sięgającym kilku pokoleń. Teraz Tetra Pak również stała się częścią tego łańcucha zaufania, zapewniając bezpieczeństwo produktów i spokój ducha. To sytuacja, w której wszyscy wygrywają”.
Historia klienta 2:
Przygotowanie do homogenizacji dzięki odpowiednim metodom i narzędziom.
Czasami droga do wyboru właściwego komponentu jest bardziej złożona i wykracza poza kwestie czysto technologiczne, obejmując również metody pomiarowe oraz kompetencje personelu.
Dwaj najwięksi producenci mleczarscy w Chinach są również dwoma największymi klientami Tetra Pak na tym rynku – zarówno w zakresie rozwiązań do pakowania, jak i przetwórstwa. Produkują szeroką gamę wyrobów, w tym mleko białe i smakowe, jogurty oraz wiele innych produktów mlecznych. Obaj producenci dążą do optymalnej wydajności linii i niskich kosztów, przy jednoczesnym utrzymaniu stałej jakości produktów i minimalizacji wpływu na środowisko. Homogenizatory zostały od początku wskazane jako kluczowe komponenty ze względu na ich znaczące zużycie energii oraz koszty części zamiennych w ramach linii przetwórczych.
Aby wzmocnić relacje z tymi dwoma liderami rynku i obniżyć ich koszty energii, rozpoczęliśmy dwuletni projekt transferu wiedzy skoncentrowany na wydajności homogenizacji, sposobach jej pomiaru oraz doborze optymalnego ciśnienia, które bezpośrednio wpływa na wybór odpowiedniego homogenizatora.
Promowaliśmy metodę NIZO, najczęściej stosowaną w branży mleczarskiej do pomiaru efektu homogenizacji, oraz pomogliśmy naszym klientom stworzyć odpowiednie zaplecze i protokoły pomiarowe w ich działach badawczo-rozwojowych. Nasi eksperci przeszkolili wspólne zespoły klienta i Tetra Pak w zakresie pomiaru wartości NIZO, a działy R&D naszych klientów opracowały nowe kryteria kontroli jakości i akceptacji jakościowej oparte na wartościach NIZO.
Wspólne badania przeprowadzone z naszymi klientami wykazały, że homogenizatory Tetra Pak osiągają znacznie lepsze wyniki niż urządzenia konkurencji pod względem wartości NIZO: zapewniają wyższą jakość produktu przy niższym ciśnieniu homogenizacji, co przekłada się na znaczące oszczędności energii, a także na niższe koszty części zamiennych dzięki możliwości zastosowania homogenizacji o mniejszej intensywności oraz unikalnej konstrukcji opatentowanego urządzenia homogenizującego HD100.
Pomiar wartości NIZO pozwolił nam również zwrócić uwagę klientów na pneumatyczny system regulacji ciśnienia stosowany przez konkurencję, który w porównaniu z hydraulicznym systemem Tetra Pak nie zapewnia stałych wartości NIZO ze względu na większe wahania ciśnienia podczas produkcji. Powoduje to niestabilność i niepewność procesu, a tym samym zwiększa ryzyko, że gotowe produkty nie będą spełniać wymaganych standardów jakości.
Niestabilne ciśnienie robocze prowadzi również do nieprzewidzianego zużycia wału korbowego i łożysk, które w różnych zakładach klientów doprowadziło nawet do awarii homogenizatorów. Nasi klienci zlecili nam nawet przebudowę homogenizatorów konkurencji poprzez modernizację ich urządzeń homogenizujących i systemów hydraulicznych z wykorzystaniem rozwiązań Tetra Pak.
Ogólnym rezultatem skoncentrowania się na wartościach NIZO była wygrana klientów, którzy zdecydowali się na instalację naszych homogenizatorów: około 15–30% redukcji kosztów energii, a także dodatkowe oszczędności wynikające z niższych kosztów części zamiennych. Rozwiązano również problemy z wypływaniem tłuszczu na powierzchnię i sedymentacją białka, uzyskano bardziej stabilną jakość produktów, ograniczono liczbę awarii i związanych z nimi kosztów, zwiększając tym samym wydajność linii i przyczyniając się do bardziej zrównoważonej produkcji.
Była to również wygrana dla Tetra Pak – udział firmy w rynku homogenizatorów u obu klientów wzrósł z niskiego poziomu do około 80%. Ponieważ obaj klienci są silnie zmotywowani do rozwoju zdigitalizowanych zakładów o wysokim poziomie automatyzacji linii, spodziewamy się, że homogenizatory Tetra Pak będą nadal odgrywać bardzo ważną rolę w rozwoju ich produkcji.
Informacje o wartościach NIZO
Metoda NIZO jest stosowana przez Tetra Pak do pomiaru skuteczności homogenizacji mleka, zazwyczaj z wykorzystaniem dyfrakcji laserowej, która mierzy średnią wielkość kuleczek tłuszczowych w próbce po homogenizacji. NIZO jest wartością procentową – im wyższa wartość, tym mniejsze kuleczki tłuszczowe, a tym samym większa stabilność produktu, czyli dłuższy czas, przez jaki produkt pozostaje stabilny podczas przechowywania bez tworzenia się warstwy śmietanki. Zakładany okres przydatności mleka do spożycia określa wymaganą wartość NIZO dla danego produktu, ponieważ ważne jest, aby nie zużywać energii na nadmierną homogenizację.
Wielkość cząstek ma kluczowe znaczenie przy pomiarze skuteczności homogenizacji.
Wszystkie pomiary wykonywane są za pomocą lasera, który mierzy rozpraszanie światła.
Różne sposoby prezentacji wyników: D[4;3], D[3;2], D[5;3], dv90, dv50, dv10

Historia klienta 3:
„Pokażcie mi liczby – pokażcie mi rzeczywistą wartość”.
Czasami przekonanie sceptycznego klienta do entuzjastycznego podejścia sprowadza się po prostu do przedstawienia konkretnych wyliczeń. Bo liczby nie kłamią. Zwłaszcza gdy stoją za nimi gwarancje.
Tirol, piąty co do wielkości producent mleczarski w Brazylii, posiadający ponad 150 różnych SKU, stanął przed wyzwaniem, które łatwo było opisać. W celu zwiększenia produkcji UHT firma planowała inwestycję w duży zakład typu greenfield o zdolności produkcyjnej 600,000 litrów dziennie. Chciała również pozyskać wszystkie rozwiązania dla zakładu od jednego dostawcy, aby uprościć serwis i utrzymanie.
Ze względu na nasze uznane doświadczenie w produkcji UHT przedstawiliśmy ofertę obejmującą, oprócz systemu UHT, również pasteryzator, separator i baktofugę. Spotkaliśmy się jednak z oporem. Mimo że mogliśmy zaoferować komponenty przetwórcze o udowodnionej przewadze pod względem wydajności i jakości procesu, klient preferował jednego ze swoich dotychczasowych dostawców. Ponieważ zależało mu na współpracy z jednym dostawcą dla całego zakładu, oznaczało to brak możliwości zawarcia umowy.
Wzmocniliśmy naszą ofertę, proponując porównanie technologii klienta z naszym rozwiązaniem. Jeśli chodzi o separację i usuwanie spor, wiedzieliśmy, że możemy przekonać klienta do zmiany decyzji, oferując innowacyjne rozwiązanie, które pozwoli zoptymalizować całkowity koszt posiadania (TCO).
Naszym kluczowym rozwiązaniem w tej rywalizacji były separatory wyposażone w technologię AirTight, zużywające do 20% mniej energii niż separatory półotwarte. Opcjonalna technologia Encapt™ w większych modelach idzie o krok dalej. Jest to rozwiązanie próżniowe, które zmniejsza wewnętrzny opór powietrza, prowadząc do dodatkowej 20% redukcji zużycia energii w porównaniu z naszą tradycyjną gamą urządzeń. Według obliczeń opartych na separatorach z opcją Encapt klient mógł osiągnąć ogromne oszczędności energii w porównaniu z półotwartym separatorem talerzowym – nawet do 40%. Aby dodatkowo zwiększyć atrakcyjność oferty, zaproponowaliśmy gwarancje wydajności.
Kolejną zaletą technologii AirTight jest brak ryzyka przelewania się produktu lub przedostawania się powietrza do produktu, dzięki czemu wydajność można łatwo regulować. Dostosowanie urządzenia do różnych receptur wymaga jedynie zmiany ciśnienia. Ta elastyczność stanowi niepodważalną zaletę hermetycznej konstrukcji naszego separatora wysokoobrotowego w porównaniu z tradycyjną, półotwartą technologią talerzową, oferowaną przez pozostałych producentów separatorów.
„Klient był bardzo zadowolony z całkowitego kosztu posiadania naszego urządzenia w porównaniu z rozwiązaniem konkurencji” – mówi Rachel Goncalves, menedżer produktu ds. separatorów. „Różnica była tak znacząca, że zdecydowaliśmy się na realizację całego projektu. Po instalacji i uruchomieniu produkcji nasze linie spełniły obietnice, działając zgodnie z naszymi pierwotnymi obliczeniami. Zużycie energii i częstotliwość cykli odprowadzania produktu odpowiadały naszym wcześniejszym deklaracjom”.
Historia klienta 4:
Produkcja karmy dla zwierząt domowych z wykorzystaniem technologii wysokiego ścinania
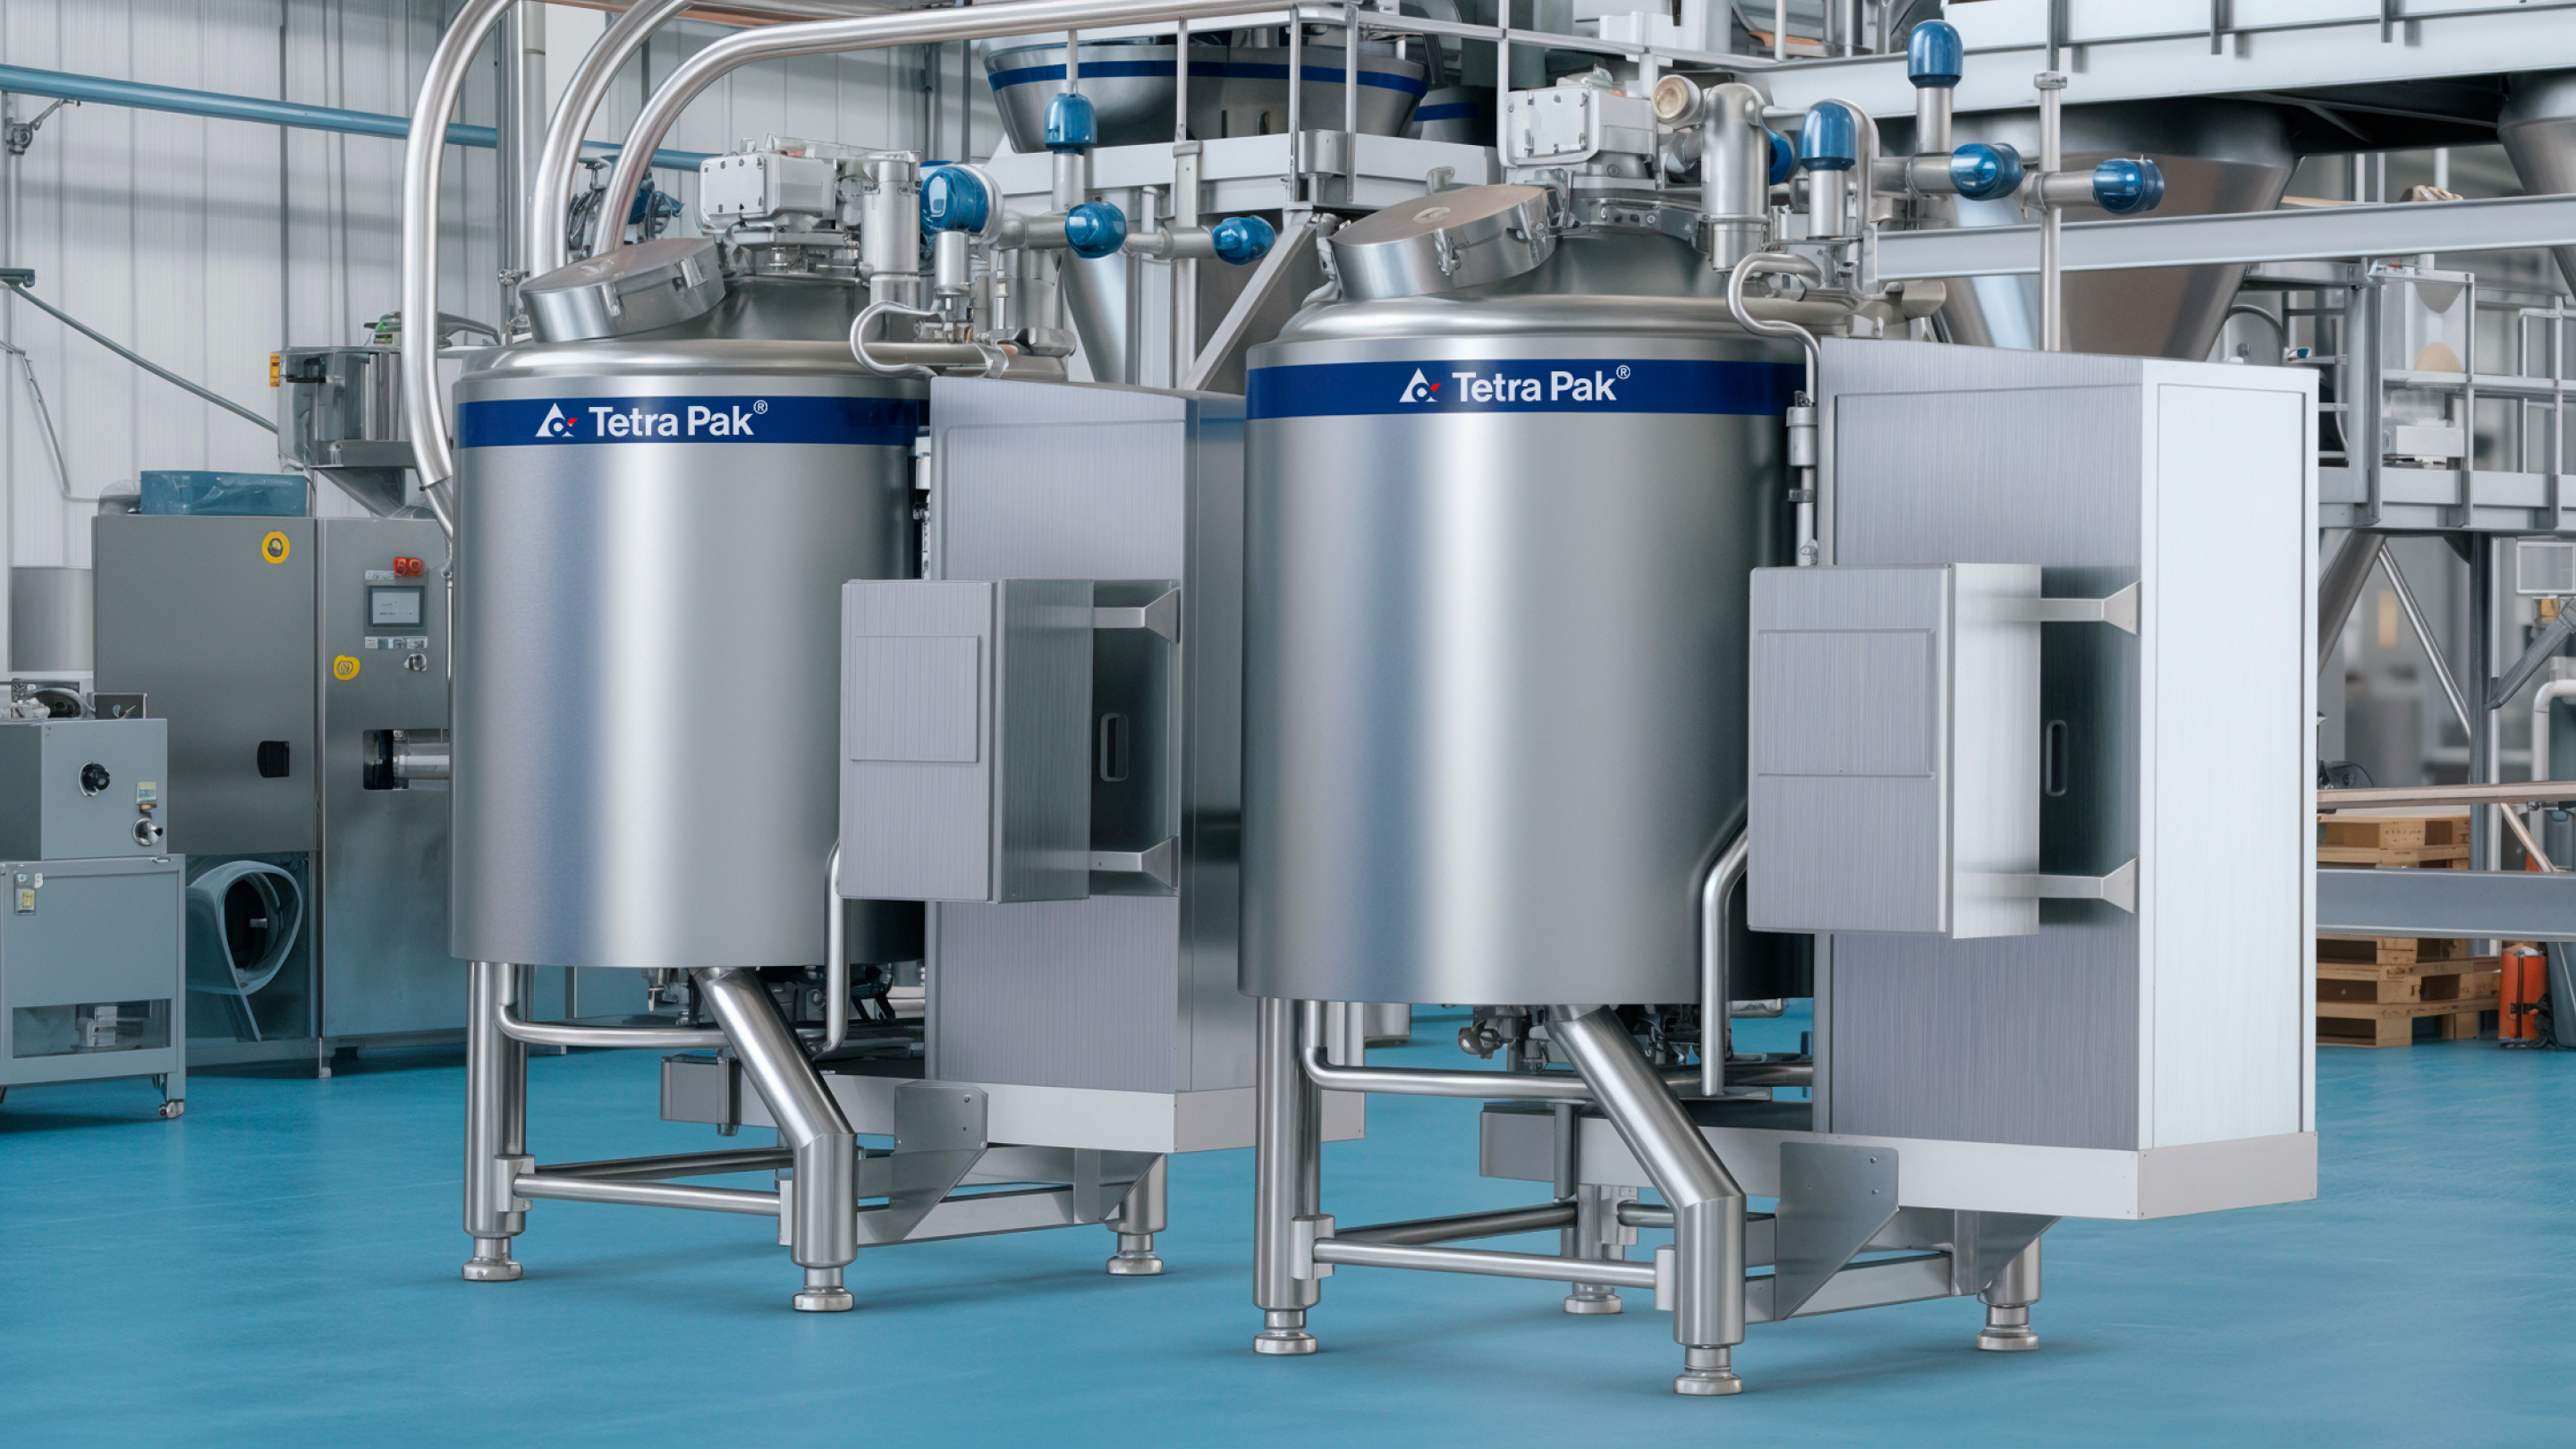
Jednym ze sposobów, w jaki Tetra Pak ułatwia wybór odpowiedniego komponentu, są testy produktów. Klienci mogą przywieźć swoje receptury do jednego z naszych Centrów Rozwoju Produktów (PDC) na całym świecie i przetestować je z wykorzystaniem różnych technologii mieszania oraz parametrów procesu. Możemy zademonstrować łatwość obsługi komponentów do przetwórstwa oraz przetestować odpowiednią konfigurację mieszania – jeszcze przed dokonaniem inwestycji. Bo najlepiej przekonać się na własne oczy.
Tak właśnie było w przypadku integratora w USA, którego klient z branży karmy dla zwierząt domowych inwestował w nowy zakład i chciał skrócić czas trwania partii produkcyjnych. Klient miał również problemy z niedostatecznym wymieszaniem, tworzeniem się grudek sproszkowanych składników oraz długim czasem przetwarzania, w tym cyklami CIP. Nie posiadał żadnych urządzeń Tetra Pak, ale uznał, że mieszalnik Tetra Pak o wysokim ścinaniu może pomóc rozwiązać te problemy.
Dlatego zorganizowano wizytę w PDC w Denton w Teksasie. Klient pokonał kilka godzin drogi małą ciężarówką wypełnioną workami ze składnikami. W ciągu jednego dnia przeprowadzono osiem różnych prób z wykorzystaniem naszego mieszalnika o zmiennym poziomie ścinania, testując trzy receptury karmy dla zwierząt: jedną z sosem oraz dwie z alginianem jako środkiem zagęszczającym i stabilizującym, co pozwala uzyskać produkt o bardzo wysokiej lepkości.
Klient korzystał wcześniej z mieszalnika zasilanego grawitacyjnie z wysokoobrotowym homogenizatorem i przenosił produkt z jednego zbiornika do drugiego, gdy konieczne było użycie kolejnego mieszalnika. Eksperci PDC wyjaśnili, że klient powinien odejść od dotychczasowego sposobu pracy, ponownie przemyśleć proces i rozważyć inne technologie.
Pierwszą z nich było podawanie próżniowe, w którym sproszkowane składniki są wprowadzane pod próżnią pod powierzchnię cieczy w mieszalniku, zamiast trafiać bezpośrednio na jej powierzchnię. Pozwalało to uniknąć powstawania grudek i tzw. „fisheyes”, które zwykle tworzą się podczas mieszania, ponieważ mieszanina jest natychmiast poddawana działaniu sił ścinających i rozpraszaniu. Próżnia pomaga również zwiększyć szybkość dozowania proszku, a tym samym skrócić czas trwania partii produkcyjnej.
Drugim rozwiązaniem był dynamiczny stator Tetra Pak, który można podnosić i opuszczać, zapewniając zarówno mieszanie wysokoshearowe, jak i delikatne mieszanie. Dodatkową zaletą tego rozwiązania jest to, że produktu nie trzeba przetłaczać do osobnego zbiornika w celu wykonania dwóch różnych rodzajów mieszania, co skraca czas mieszania i czyszczenia CIP oraz ogranicza straty produktu podczas transferu. Ku zaskoczeniu klienta receptury zawierające alginian można było przygotować w ilości 500 litrów w zaledwie 5 minut. W przypadku receptury sosu do efektywnego podgrzania całej zawartości w tym samym zbiorniku para była wtryskiwana bezpośrednio do mieszalnika po zakończeniu mieszania przy niskim ścinaniu. Partia była gotowa w ciągu 12 minut. Pracownicy PDC udzielili porad dotyczących weryfikacji receptur i ustawień procesu, a także podzielili się wiedzą na temat pracy z trudnymi składnikami o wysokiej lepkości, opierając się na swoim dotychczasowym doświadczeniu. Po przeprowadzeniu prób produktowych mogliśmy wspólnie z klientem odpowiednio dobrać wielkość mieszalników do różnych zastosowań w jego linii produktowej.
„Dla klienta był to zupełnie nowy świat przetwórstwa” – mówi Tony Wilkoski, menedżer ds. klientów w obszarze przetwórstwa. „Miał możliwość praktycznego przetestowania nowego urządzenia, które zapewniło szybkie rezultaty przy wymaganej jakości, a przeprowadzone próby dały mu pewność co do wyboru technologii. Ostatecznie zamówił osiem mieszalników o zmiennym poziomie ścinania”.
Szukasz specjalnego komponentu?
Masz konkretne wyzwanie związane z przetwórstwem lub modernizacją zakładu? Ułatwiliśmy Ci wybór, specyfikację i zakup odpowiedniego komponentu, dopasowanego do Twoich potrzeb.
