Escolher os componentes de processo vai além do aço inoxidável – trata-se de relações e confiança
Como descobrimos na Tetra Pak com clientes de todo o mundo, por vezes é apenas uma questão de ter o componente certo no lugar certo – e com as definições adequadas para corresponderem às receitas e linhas de processo.
As histórias seguintes são retiradas de uma variedade de contextos: fábricas de lacticínios regionais pequenas em França; produção de leite em grande escala na China; uma fábrica construída de raiz para expandir a produção de leite UHT no Brasil; produção de comida para animais de estimação mais rápida e com mais custo-eficiência nos Estados Unidos. Todas partilham uma coisa em comum: escolher o componente certo – dimensionado e instalado corretamente – e ter a confiança que o seu desempenho vai ser exatamente como foi planeado. Uma experiência otimizada que resulta em operações otimizadas.
História de cliente 1:
Sinergias regionais e globais implicou três vitórias no centro da França
Acontece por vezes que o global se cruza com o regional de formas interessantes, dependendo das linhas de confiança que se prolongam ao longo do tempo e espaço. A Soubrier Besse, uma empresa familiar com cinco gerações localizada na região do maciço central em França, é um integrador leal da Tetra Pak há mais de 30 anos.
Com 70 colaboradores, concebem, instalam e mantêm instalações de processo alimentar para a indústria de lacticínios e queijos na sua região montanhosa, onde respondem às necessidades específicas dos pequenos e médios produtores. Como parte das suas soluções de engenharia e serviços, a Soubrier Besse oferece uma gama de separadores de alta velocidade, homogeneizadores, permutadores de calor e muitos outros componentes de fábrica da Tetra Pak.
Os desafios típicos envolvem o aumento da capacidade e melhorias nas linhas de processo, mas por vezes as tarefas estendem-se às nuances da produção em pequena escala de queijos especiais, por exemplo. Um dos seus clientes apresentou um desafio que envolvia o pré-tratamento de leite de ovelha, em que os esporos tinham de ser removidos através da remoção de bactérias e esporos. Mas, como o leite de ovelha é muito especial, o processo também tinha de considerar a qualidade do leite recebido nas diferentes estações do ano.
As consultas e os cálculos fornecidos pela nossa equipa de apoio na área dos separadores em Lund na Suécia, demonstraram que a funcionalidade e o volume poderiam ser assegurados por um dos nossos modelos de separadores mais pequenos, se este fosse combinado com um circuito de reciclagem do leite à saída – e também forneceram as definições corretas.
“Na nossa zona de França, fazemos as coisas de uma forma particular para os nossos queijos”, conta Jean-Jacques Besse, diretor geral e proprietário da Soubrier Besse. “Por isso, é bom saber que a Tetra Pak pode sustentar o dimensionamento do seu equipamento premium com cálculos que têm em consideração requisitos específicos. Os nossos clientes de lacticínios beneficiam do apoio, know-how e inovações da Tetra Pak, assim como das suas garantias de desempenho.”
Por isso, há uma forte sinergia a longo prazo, baseada na combinação da presença local da Soubrier Besse, das suas capacidades técnicas e de manutenção, com as competências especializadas locais e globais da Tetra Pak, reputação da marca e inovação. “A Soubrier Besse expandiu o nosso alcance a clientes que normalmente não teríamos conhecido”, diz Antony Isidro, Key Component Sales Manager da França/Benelux. “As suas relações com os produtores de lacticínios nessa zona foi construída com base na confiança que vem de várias gerações. E agora a Tetra Pak também faz parte dessa cadeia de confiança, com base na segurança do produto e tranquilidade. É como ganhar três vezes.”
História de cliente 2:
Preparar a homogeneização com os métodos e ferramentas certos.
Às vezes, o trajeto até ao componente certo pode ser algo complicado; vai além de escolhas puramente tecnológicas para envolver métodos de medição e competências pessoais.
Os dois produtores top de lacticínios da China são também os dois maiores clientes da Tetra Pak nesse mercado, tanto para embalagens como para soluções de processo. Produzem uma grande variedade de produtos, incluindo leite branco e aromatizado, iogurte e muitas mais formulações lácteas. Estes dois produtores esforçam-se por ter uma eficiência de linha otimizada e custos baixos, mas mantendo uma qualidade de produto consistente e carga ambiental mínima. Logo no início, os homogeneizadores foram identificados como componentes principais, devido ao seu consumo significativo de energia e ao custo das peças sobressalentes das linhas de processo.
Para reforçar as nossas relações com estes dois líderes do mercado e para reduzir os custos de energia, iniciámos um projeto de transferência de conhecimentos de dois anos focado no desempenho da homogeneização, como o medir e como definir a pressão otimizada, que tem um impacto direto na escolha do homogeneizador ideal.
Promovemos a metodologia NIZO, mais vulgarmente usada no setor dos lacticínios para medir o efeito da homogeneização e ajudámos os nossos clientes a estabelecer unidades e protocolos de medição nos seus departamentos de I&D. Os nossos especialistas formaram equipas conjuntas do cliente/Tetra Pak para medir os valores NIZO e os departamentos de I&D dos clientes estabeleceram novos critérios de controlo e aceitação da qualidade com base nos valores NIZO.
Uma investigação feita em conjunto com os nossos clientes revelou que o desempenho do homogeneizador da Tetra Pak era muito melhor do que o dos concorrentes em termos de valores NIZO: alcançaram melhor qualidade de produto com menos pressão de homogeneização (conseguiram assim reduções significativas no consumo de energia), assim como poupanças em peças sobressalentes, graças à possibilidade de reduzir o tamanho da homogeneização e o design único do nosso dispositivo de homogeneização patenteado – HD100.
Ao medir os valores NIZO, também conseguimos chamar a atenção dos clientes para o sistema de regulação da pressão pneumática dos concorrentes, que quando comparado com o sistema hidráulico da Tetra Pak, não consegue fornecer valores NIZO consistentes devido a maior flutuação na pressão durante a produção. Isto cria instabilidade e incerteza, com maior risco de os produtos finais não cumprirem as normas de qualidade.
Uma pressão operacional instável também resulta em desgaste inesperado nas cambotas e rolamentos, o que já causou avarias no homogeneizador em vários locais dos clientes. Os nossos clientes já nos pediram para remodelar homogeneizadores dos concorrentes, montados com dispositivos de homogeneização e sistemas hidráulicos da Tetra Pak.
O resultado geral do foco NIZO foi uma vitória para os clientes quando instalaram os nossos homogeneizadores: uma redução de cerca de 15% a 30% dos custos com energia e poupanças adicionais dos custos reduzidos de peças sobressalentes. Os problemas com gordura flutuante e sedimentos de proteína foram resolvidos e foi alcançada uma qualidade de produto mais consistente, com menos avarias e custos associados, o que implicou melhor eficiência de linha e uma maior contribuição para operações sustentáveis.
Mas também foi uma vitória para a Tetra Pak, dado que a nossa quota de mercado de homogeneizadores aumentou nos dois clientes de números bastante baixos para cerca de 80%. Como ambos têm grandes ambições para construir operações digitalizadas com um nível superior de automatização, esperamos que os homogeneizadores da Tetra Pak continuem a ter um papel fundamental na sua expansão da produção.
Sobre os valores NIZO
O método NIZO é usado pela Tetra Pak para medir a eficiência da homogeneização do leite, normalmente baseado na difração por laser, que mede o tamanho médio dos glóbulos de gordura em amostras depois da homogeneização. NIZO é um valor percentual, em que números mais altos significa glóbulos de gordura mais pequenos e por isso estabilidade prolongada – ou seja, o tempo que o produto continua estável na prateleira sem a formação de uma camada de nata. O prazo de validade previsto do leite determina o valor NIZO necessário para cada produto dado ser importante para não desperdiçar energia com sobre-homogeneização.
O tamanho da partícula é fundamental para medir a eficiência da homogeneização,
mas nem todos os produtos podem ser medidos da mesma forma. Todas as medições são feitas por laser, que mede a disseminação da luz.
Formas diferentes de apresentar resultados: D[4;3], D[3;2], D[5;3], dv90,dv50, dv10

História de cliente 3:
“Mostrem-me os números – mostrem-me o valor real.”
Por vezes, para transformar um cliente relutante num cliente entusiasmado basta calcular os números. Porque os números não mentem. Especialmente quando sustentados em garantias.
O desafio enfrentado pela Tirol, o quinto maior produtor de lacticínios do Brasil, com mais de 150 SKU diferentes era fácil de descrever. Para poderem expandir a sua produção de UHT, estavam prontos a investir numa fábrica construída de raiz com capacidade para produzir 600.000 litros por dia. Queriam também um único fornecedor para toda a fábrica para poderem desfrutar de serviços e manutenção menos complicados.
Dada a nossa experiência reconhecida na produção UHT, fizemos uma oferta que incluía um pasteurizador, um separador e uma bactofuge, para além do sistema UHT, mas enfrentámos resistência. Mesmo com os nossos componentes de processo com um desempenho e qualidade demonstradamente superiores, eles preferiram escolher um dos seus fornecedores estabelecidos e como estavam empenhados em ter um único fornecedor para toda a fábrica, isto significava que não havia acordo.
Afinámos a nossa oferta com uma proposta que comparava a sua tecnologia com a nossa. No que se refere à capacidade de separação e remoção de esporos – sabíamos que os podíamos convencer a mudar de ideias porque a nossa oferta era uma solução inovadora que otimizava o seu TCO.
Nesta corrida, os nossos heróis eram os nossos separadores, que incluem a tecnologia AirTight, que operam com até menos 20% de energia do que um separador semiaberto. A nossa opção da tecnologia Encapt™ para os modelos maiores é mais um passo em frente. Esta é uma opção de vácuo que reduz a resistência interna do ar e resulta numa redução adicional de 20% no consumo de energia comparado com a nossa gama tradicional. Tendo em consideração os cálculos com base nos separadores com a opção Encapt, eles teriam uma enorme poupança em energia comparado com um separador de disco de corte semiaberto – até 40%. E para adoçar ainda mais a proposta, oferecemos garantias de desempenho.
Outra vantagem da tecnologia AirTight é não haver o risco de transbordo ou incorporação de ar no produto, por isso a capacidade pode ser facilmente ajustada. É possível ajustar diferentes para receitas ao alterar a pressão. Esta flexibilidade é uma vantagem incontestável do design hermético do nosso separador de alta velocidade comparado com a tecnologia de disco de corte semiaberto tradicional, que é o que os outros fornecedores de separadores fornecem.
“Eles estavam muito satisfeitos com o TCO da nossa máquina comparado com a do concorrente”, diz Raquel Gonçalves, Product Manager Separators. A diferença era tão grande que resultou em nós ganharmos toda a fábrica. Depois da instalação e do início da produção, as nossas linhas cumpriram a sua promessa ao desempenhar de acordo com os nossos cálculos iniciais. O consumo de energia e o intervalo de descarga correspondeu ao que prometemos.”
História de cliente 4:
Produzir comida para animais de estimação com um toque de alto cisalhamento
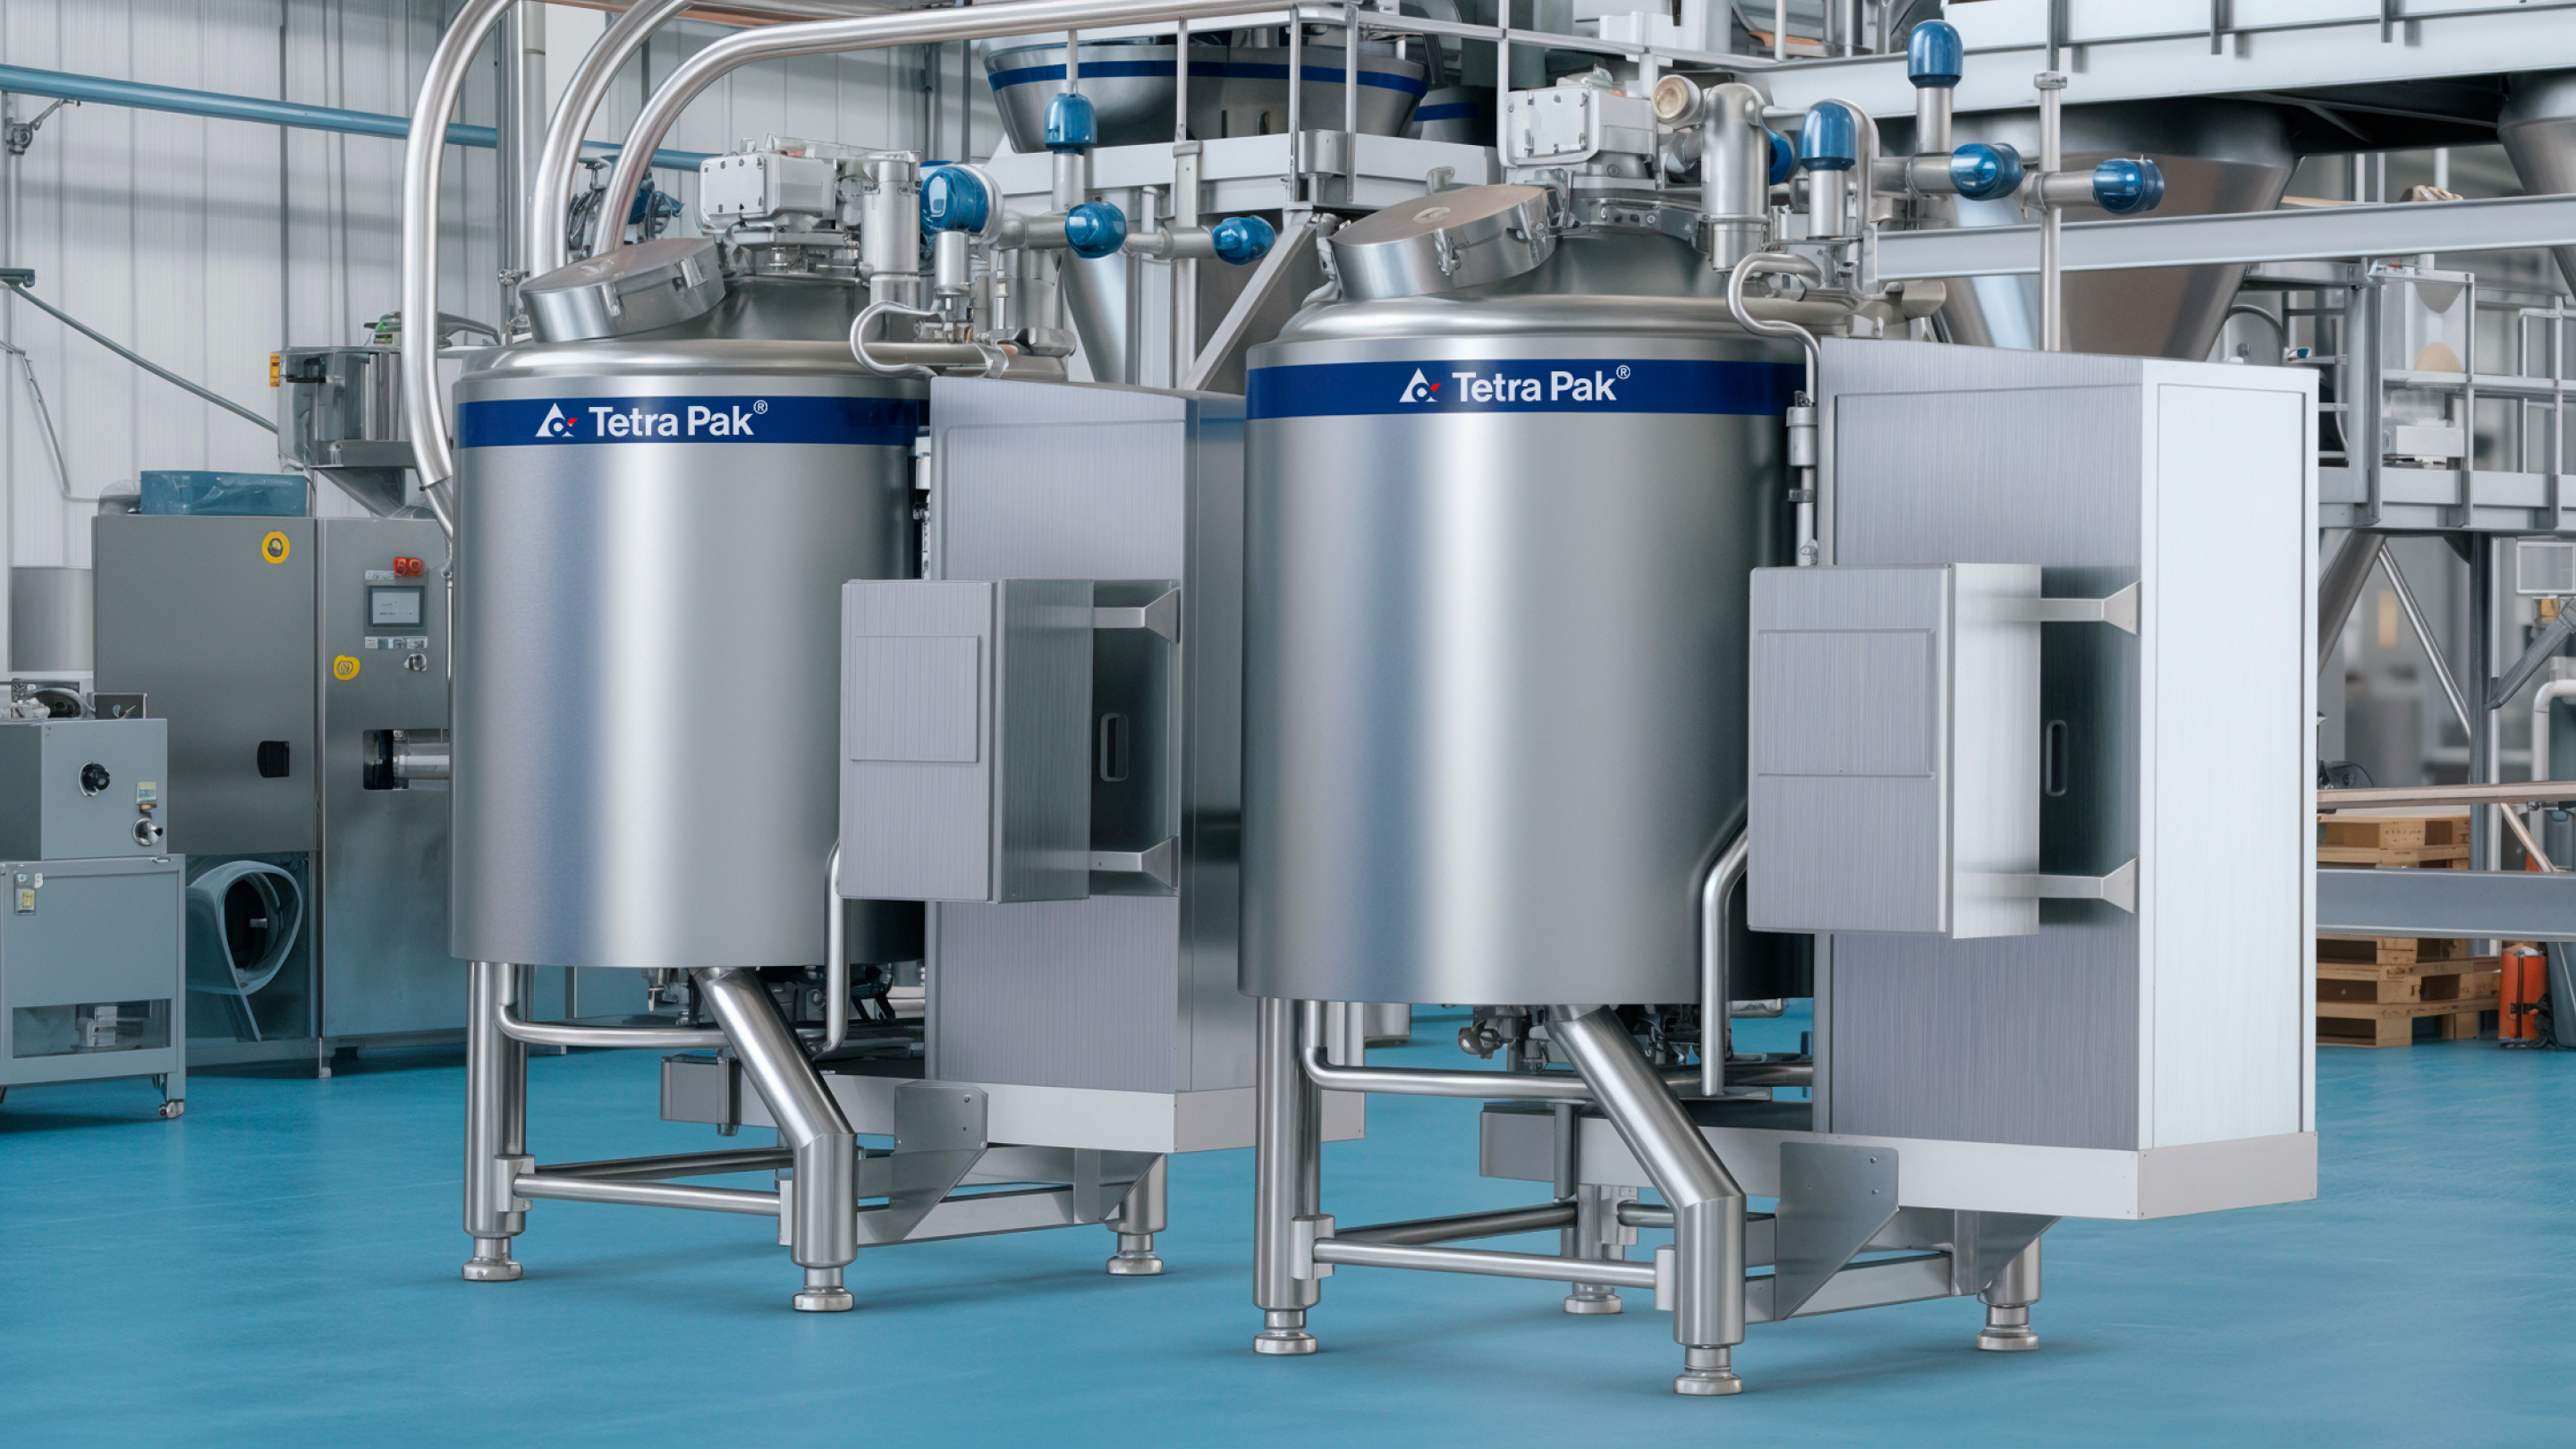
Uma das formas usadas pela Tetra Pak para facilitar escolher o componente certo é testar os produtos. Os nossos clientes podem trazer as suas formulações a um dos nossos centros de desenvolvimento de produtos (CPD) em todo o mundo para testar as receitas com diferentes tecnologias de mistura e parâmetros de processo. Conseguimos demonstrar a operação fácil dos componentes de processo e testar a configuração de mistura certa – antes do investimento. Porque é preciso ver para acreditar.
Foi este o caso de um integrador nos Estados Unidos com um cliente de comida para animais de estimação que estava a investir numa nova fábrica e queria encurtar os tempos por lote. Também estavam a ter problemas com mistura fraca, formação de grumos em ingredientes em pó e tempos de processo longos, incluindo a CIP. Eles não tinham nenhum equipamento Tetra Pak instalado, mas pensavam que o misturador de alto cisalhamento da Tetra Pak poderia ser capaz de resolver os problemas.
Por isso, organizaram uma visita ao CDP de Denton no Texas e conduziram durante algumas horas num camião pequeno cheio de sacos de ingredientes. Num único dia, conseguiram fazer oito testes diferentes no nosso misturador de alto cisalhamento variável em três receitas de comida para animais de estimação, uma com molho e duas com alginato como agente de espessamento e estabilizador – o que resultou num produto de elevada viscosidade.
O cliente estava habituado a usar um misturador de alimentação por gravidade com um misturador de alta velocidade e transferir o produto de um tanque para outro quando era necessário usar outro misturador. Os especialistas do nosso CDP explicaram que era preciso esquecer o que tinham feito no passado, repensar os processos e considerar diferentes tecnologias.
O primeiro foi alimentação por vácuo, em que os ingredientes em pó eram introduzidos por vácuo por baixo da superfície do líquido no misturador, em vez de serem descarregados por cima do líquido. Isto evitou os efeitos de grumos e “fisheyes” que normalmente se formam devido à mistura ser sujeita a cisalhamento e dispersão instantâneos. O vácuo também ajuda a aumentar a taxa de alimentação do pó e assim reduz o tempo por lote.
O segundo era o estator dinâmico da Tetra Pak, que pode ser elevado ou descido e permite tanto a mistura de alto cisalhamento e a mistura suave. Um resultado secundário e benéfico desta função é que o produto não tem de ser transferido para um tanque separado para fazer dois tipos de mistura diferentes, o que reduz o tempo de mistura, o tempo de CIP e as perdas de produto durante o processo de transferência. Para sua surpresa, o cliente conseguiu processar receitas de alginato de 500 litros em apenas 5 minutos. Para a formulação de molhos, foi injetado vapor diretamente no misturador após a mistura de baixo cisalhamento para um aquecimento eficiente de tudo no mesmo tanque e o lote ficou pronto em 12 minutos. A equipa do centro de desenvolvimento de produtos sobre a validação da receita e as definições do processo, e forneceu informações sobre como trabalhar com ingredientes difíceis e de alta viscosidade com base na experiência e nos conhecimentos adquiridos. Depois dos testes de produto, conseguimos trabalhar com o cliente para dimensionar adequadamente os misturadores para as diferentes aplicações na sua linha de produção.
“Isto era um mundo novo em processos para o cliente,” diz Tony Wilkoski, Processing Account Manager. “Eles tiveram experiência prática com o novo equipamento, o que ofereceu resultados rápidos com a qualidade necessária e os testes deram-lhes a confiança na escolha de tecnologia. Acabaram por encomendar oito misturadores com cisalhamento variável.”
Procuram um componente especial?
Há algum desafio específico no processo ou upgrade da fábrica? Nós facilitamos a escolha, especificação e compra do componente certo para as necessidades.
