践行双碳目标,共建绿色未来

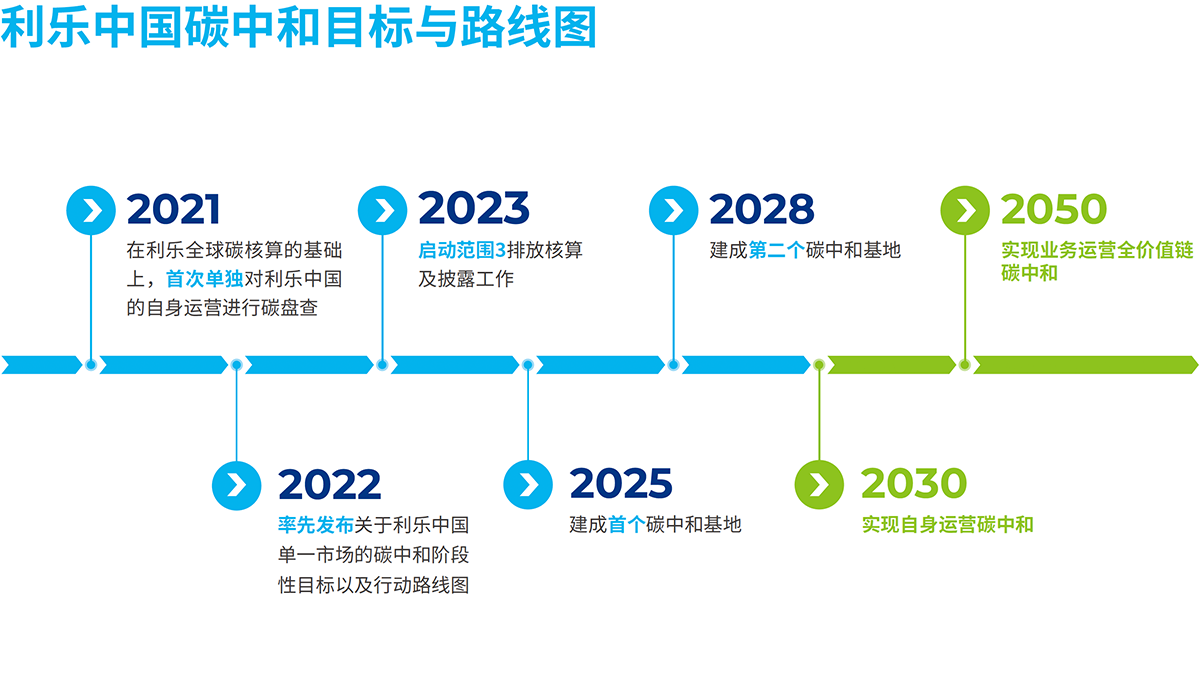
得益于利乐的可持续发展战略设定与长期实践,在中国作出“力争2030年前实现碳达峰、2060年前实现碳中和”的战略决策后,2022年,利乐中国在食品加工和包装行业率先作出响应,制定发布企业碳中和目标与行动。

在自身运营方面,利乐正通过通过直接减排、节能增效、运用可再生能源、绿色建筑与基于自然的碳移除项目、水资源与废弃物管理,朝着我们的目标前进。

作为一家负责任的企业,利乐将价值链减排作为气候行动的重要战略。继2023年利乐中国再次率先在业内启动针对范围3的碳排放情况盘查后,持续开展范围3盘查,涵盖原材料、运输与产品末端处置等多个价值链主要环节。在落实自身运营减排行动的同时,利乐联动上下游,通过降低原材料碳足迹、赋能客户运营、完善回收循环体系,积极推动自身所在价值链减排。

践行双碳目标,共建绿色未来

得益于利乐的可持续发展战略设定及长期实践,在中国作出“力争2030 年前实现碳达峰、2060 年前实现碳中和”的战略决策后,利乐中国在食品加工和包装行业率先作出响应,制定发布企业碳中和目标及行动。

在自身运营方面,利乐正通过降耗增效、可再生能源、绿色建筑等多项行动及基于自然的碳移除项目,朝着我们的目标前进。我们也积极携手客户、合作伙伴和消费者,共同实现全价值链净零排放的目标。

利乐大中华区总裁朱屹东致辞

我们提出的“碳中和目标与行动”既是目标,也是郑重的承诺。我们深信,在利乐全球可持续发展理念和实践的坚实基础之上,及在中国合作伙伴的支持下,利乐将基于我们的品牌承诺,引领行业共建绿色低碳可持续的未来。

CEO

利乐大中华区总裁朱屹东致辞

碳中和之路,任重而道远。利乐将继续以碳中和 目标为指引,以科学的态度和方法实践减排行 动,与价值链上的利益相关方更坚定、更紧密地合作,引领行业共建绿色低碳可持续的未来。
CEO

利乐中国承诺

基于对自身运营的碳排放情况盘查,依托利乐全球气候目标,利乐中国承诺:

  • 至2030年,实现自身运营  (范围1和范围2)  碳中和;
  • 至2050年,实现全价值链  (范围1、范围2及范围3) 1  碳中和。

1范围1 指企业拥有或控制的排放源产生的直接排放。范围2指企业外购的电力、蒸汽、供热和制冷产生的间接排放。范围3指企业价值链中发生的所有其他间接排放。

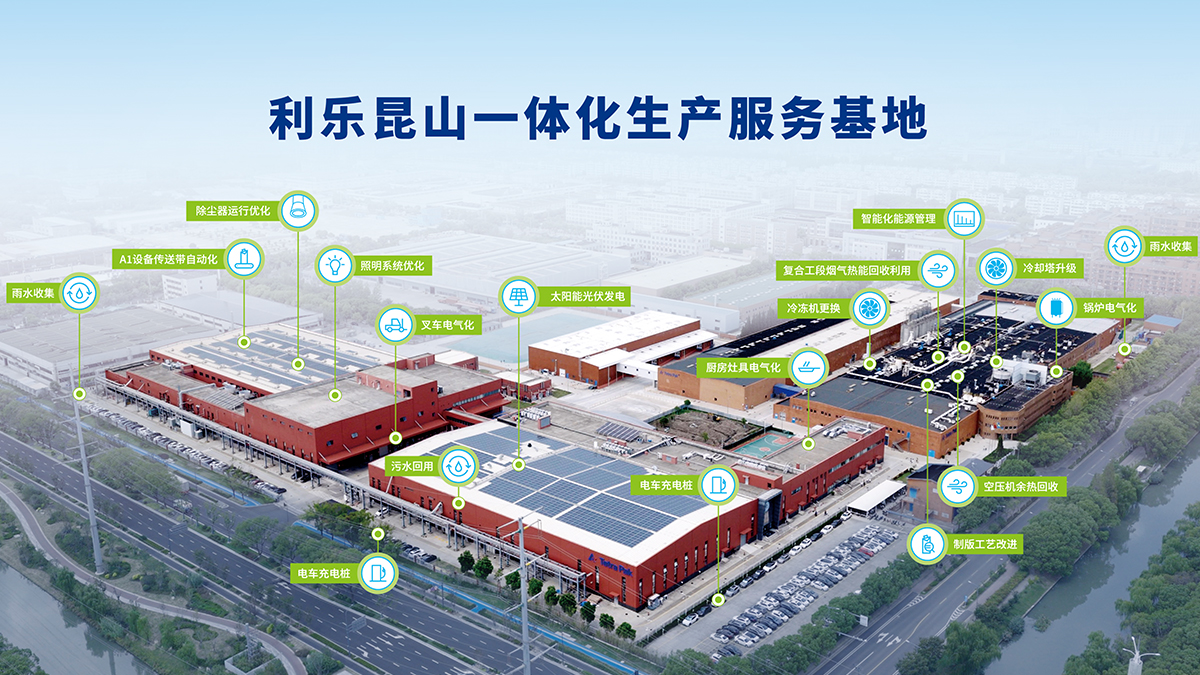
利乐昆山一体化生产服务基地


自投入运营以来,利乐昆山一体化生产服务基地始终有序践行公司可持续发展战略,并积极响应昆山开发区在环保和可持续发展方面的政策部署。2020年,基地开展全面碳盘查,以盘查结果为基础科学设定减碳目标并制定行动计划。此后,全面推进并落实各项减排举措。​


2025年,经第三方认证机构TÜV南德意志集团核查,利乐昆山一体化生产服务基地达成碳中和,成为利乐中国首个碳中和生产基地,实现利乐中国碳中和行动路径的第一个里程碑。

2025年重点减排进展

利乐中国稳步推进各项减排措施并取得一定进展。

原材料

原材料


2025年,利乐中国原材料排放量对比2019 基准年降低18.6%。2025年,应用利乐®植物基梦幻盖®的中国客户数增加约40%。


客户运营

客户运营


2025年,利乐中国在华调研13座产业链工厂,推进节能减排项目25个,提出设备升级解决方案120个。


2025年,利乐专家服务团队通过世界级制造(World Class Manufacturing, WCM)咨询服务,帮助大中华区的12家客户工厂减少了1.1万吨二氧化碳排放,相当于这些工厂总排放量的3.04%。

自身运营

自身运营


2025年,利乐中国直接温室气体排放量对比2019基准年降低3.6%。


2025年全年,利乐中国太阳能光伏设施共计发电3,118兆瓦时,同比增长约18%。


利乐北京、呼和浩特和昆山工厂全部获评“国家级绿色工厂”。


回收

末端处置


2025年,利乐中国合作的饮料纸基复合包装再生利用企业已形成覆盖华北、华东、华南和西南等主要区域的再生利用网络,年再生处理总产能超过40万吨。


2025年,饮料纸基复合包装回收利用专委会履责企业的废弃饮料纸基复合包装资源化利用率达到41.6%,超额完成了40%的既定目标。经测算,对比基准线情景(包括焚烧或填埋等),包装经回收后资源化利用可减少84.8%碳排放*

2022年重点减排进展

利乐中国稳步推进各项减排措施并取得一定进展。

原材料

原材料


7家中国供应商已参与“加入我们,保护地球”供应商环境可持续倡议。

客户运营

客户运营


2022年,通过WCM咨询服务,利乐协助大中华区的12个客户减少了1.34万吨的工厂二氧化碳当量排放。

自身运营

自身运营


截至2 0 2 2 年底,中国大陆所有工厂已100%部署能源监测管理系统。

回收

回收


在中国大陆地区,由再生处理企业汇报并经过“饮料纸基复合包装回收利用专委会”审核通过的废弃包装处理量约为18.2万吨。

自身运营减排

利乐中国持续以公司的全球减排目标为指导,通过直接减排、节能增效、运用可再生能源、绿色建筑和基于自然的碳移除项目、水资源与废弃物管理五个方面,充分开展自身运营减排实践。随着利乐中国绿色低碳转型的不断推进,我们的减碳行动精细度持续提升。

降耗增效

持续优化运营管理

2023年,利乐中国所有工厂启用能源监测管理系统(Common Energy Monitoring System, CEMP),进行能耗数据的实时监测和管理。在此基础上,利乐昆山工厂于2023年9月启动设施能源管理合作试点,与专业第三方合作,基于CEMP数据分析识别可减少能源消耗与排放的机会点,以便下一步推进具体项目,提高用能效率。


除设立专项优化能源管理外,在日常运营工作中,利乐继续采用世界级制造(World Class Manufacturing, WCM)管理体系,在全员参与基础上持续改进生产运营绩效,包括不断发掘可系统性提升效率、降低能耗、减少废弃物等机会并予以落实。2023年,经过三年努力实践,利乐呼和浩特封盖厂以优异表现荣获TPM(Total Productive Maintenance,全员生产维护)卓越奖(A类)。利乐中国所有工厂均已获TPM不同级别奖项,未来将向更高一级目标努力。

tp man

自身运营减排重点行动

tetra pak operations

降耗增效

利乐通过智能化能源管理及实施世界级制造等措施,提高能源使用效率,降低工厂排放。利乐还推动技术转型,如无化石燃料生产的技术改造,以提高天然气、石油等固定源的使用效率,降低能耗。预计到今年年底,利乐中国大陆地区所有工厂都将完成智能化能源监控平台的布局,与全球目标一致。
sunset

可再生能源

在降低由能源产生的排放方面,利乐已持续多年推动提升电力供给的可再生电力比例,不仅通过全面使用绿色电力优化能源结构,还积极部署太阳能光伏发电等可再生能源系统。目前,利乐中国使用的电力已经100%获得经I-REC认证的绿色电力证书。 且将在各地工厂持续推广太阳能光伏发电装置。
tetrapak green building

绿色建筑

在工厂和办公楼宇的建设方面,利乐坚持采用可持续发展的设计,在满足功能性的同时,实现节能环保,为员工打造一个舒适便捷且绿色低碳的工作环境。利乐的呼和浩特封盖工厂、昆山工厂扩建厂区及利乐中国总部办公室装修项目都已荣获LEED金级认证。
land restoration

基于自然的碳移除项目

在全球范围内,利乐于2022年启动了纸基包装行业的第一个基于自然的生态保护项目——巴西南洋杉保护计划。该项目将根据国际自愿碳和生物多样性标准进行认证,并换算出二氧化碳封存量。

自身运营减排重点行动

tetra pak operations

降耗增效

利乐通过智能化能源管理及实施世界级制造等措施,提高能源使用效率,降低工厂排放。利乐还推动技术转型,如无化石燃料生产的技术改造,以提高天然气、石油等固定源的使用效率,降低能耗。预计到今年年底,利乐中国大陆地区所有工厂都将完成智能化能源监控平台的布局,与全球目标一致。
sunset

可再生能源

在降低由能源产生的排放方面,利乐已持续多年推动提升电力供给的可再生电力比例,不仅通过全面使用绿色电力优化能源结构,还积极部署太阳能光伏发电等可再生能源系统。目前,利乐中国使用的电力已经100%获得经I-REC认证的绿色电力证书。 且将在各地工厂持续推广太阳能光伏发电装置。

加强能源综合利用

利乐中国各工厂持续推进各项举措,从设备设施改造升级与电气化、能源回收利用等不同维度,减少能耗、提升能源使用效率。

推进电气化进程

推进电气化进程


利乐各工厂稳步推进叉车与厨房灶具电气化。截至2023年,北京工厂的全部燃油叉车及昆山部分叉车已更换为电动叉车,2024年呼和浩特工厂将完成95%的电车更换。截至2023年,北京与昆山工厂的天然气灶具已改造为电气灶具,呼和浩特工厂将于2024年完成改造。


照明系统节能改造

照明系统节能改造


截至2023年,利乐北京工厂、昆山工厂全部灯具已替换为LED灯。呼和浩特工厂LED照明覆盖达三分之二,预计2024年内实现全覆盖。此外,2023年,昆山工厂部分区域还实施了线路改造、设置定时开关等照明系统节能措施,进一步节省电能。

热回收系统升级

热回收系统升级


2023年11月,利乐呼和浩特工厂完成复合工段烟气热回收系统升级,将回收的热能用于办公楼采暖和生活热水,节约燃气和用电。


生活热水解决方案升级

生活热水解决方案升级


截至2023年,利乐呼和浩特工厂和北京工厂优先使用太阳能或空气热泵系统来提供生活热水,减少电锅炉的使用,节约用电。

自身运营减排

利乐中国持续以公司的全球减排目标为指导,通过直接减排、运用可再生能源、资源利用与循环管理和基于自然的碳移除项目等五个方面,充分开展自身运营减排实践。随着利乐中国绿色低碳转型的不断推进,我们的减碳行动精细度持续提升。

direct emission

直接减排

直接减排

直接减排主要是通过应用清洁热能、能源回收利用、电气化等措施,减少天然气等化石能源的消耗,从而减少工厂生产的直接排放。


昆山工厂因地制宜,于2025年将天然气锅炉替换为地源热泵,预计每年可减排约410吨。呼和浩特工厂则安装水源热泵和空气源热泵替代天然气锅炉实现供暖,还将印刷工段的烟气进行热回收,用以补充热能。


截至目前,昆山工厂电力叉车更换率已达80%,预计到2027年全部更换完成。

energy saving

节能增效

节能增效

利乐中国各工厂从设备设施更换升级、设施能源管理、精细化运营等维度推进各项举措,节约能耗、提升能源使用效率。​


2025年,北京工厂对制冷系统进行全面升级,将原有冷水机更换为一级能效机组,并同步完成冷却塔节能改造,显著提升系统运行效率。相关措施预计每年可节约用电约90万千瓦时,减少碳排放约750吨。其他工厂也在陆续推进制冷、空调系统升级改造。​


利乐中国三家工厂启动生产能耗智能化监控管理项目,运用智能分析不同生产环节的能源消耗情况,帮助识别节能减排机会。​​

renewable energy

可再生能源

可再生能源

推进太阳能光伏发电应用是我们降低对化石能源依赖的重要举措。


2025年,随着北京工厂太阳能光伏发电系统全面投入使用,利乐中国全年合计发电3,118兆瓦时,同比增长约18%,相应减少碳排放2,054吨。此外,利乐昆山工厂在2025年新建仓库的同时,在仓库顶部安装太阳能光伏面板,新增装机容量约为63千瓦。


2025年,利乐中国继续保持所有工厂和经营场所使用的外购电力100%获得绿色电力证书。

资源利用与循环管理

资源利用与循环管理

2025年,利乐中国各工厂持续完善生产基地的水资源管理机制,通过水量平衡监测系统追踪取水、用水与排水情况,并结合监测结果识别节水机会、优化用水效率。


呼和浩特封盖工厂通过升级闭式冷却塔电缆容量,全年节约自来水约7,350吨。昆山包材工厂通过各项节水举措,节约用水合计约14,000多吨。昆山食品设备工厂将约2,200多吨回用水作为冷却塔补水,将约360吨回用水用于污水处理站,同时回收利用雨水约 281吨。北京工厂也通过雨水收集、利用回用水等多措并举,实现了总用水量降低8%。

基于自然的碳移除

基于自然的碳移除

利乐积极拓展基于自然的碳移除路径。自2022年起,利乐与巴西非政府组织Apremavi合作推进纸基包装行业的第一个基于自然的生态保护项目——巴西南洋杉保护计划,致力于在2030年前恢复约7,000公顷土地。


2025年,该项目新增恢复土地1,638公顷,自启动以来累计恢复土地面积达到3,205公顷,超过2025年2,800公顷的阶段性目标,完成2030年总体目标的约45%。 该项目还 获得巴西美国商会“Prêmio Eco 2025”企业可持续发展奖项认可。

促进全价值链的可持续发展

environmental impact

降低原材料碳足迹

目前,已有7家中国供应商参与“加入我们,保护地球”供应商环境可持续倡议。后续我们将鼓励供应商依据倡议实施行动 。利乐也将与运输供应商合作,以减少原材料上游排放及运输方面的碳排。此外,利乐还将持续减少包装中化石基材料的使用,增加可再生材料的比重。
carton recycling

加速设备及技术服务解决方案的创新及应用

利乐将持续研发更高效的工艺和设备,提升客户工厂的运行效能,减少环境影响。同时,提供一系列技术服务,帮助客户了解当前的成本和影响,并找出节省和优化的机会。
baby holding milk carton

持续提升包装资源化利用率

在回收方面,利乐持续搭建可持续的回收价值链,与上下游企业、回收商、行业协会等深度合作,进一步推动中国市场回收产能的提升,从而减少需处置的产品及相应导致的碳排。

促进全价值链的可持续发展

environmental impact

共建绿色生态产业链

利乐将持续以负责任的方式采购可再生原材料,并通过开发更可持续的包装、提供更高效的加工及灌装解决方案与服务,支持客户减少能耗和碳排放。
carton recycling

促进包装资源化利用

多年以来,利乐与上下游企业、社会组织、媒体、行业协会等深度合作,不断拓展中国市场的回收价值链体系建立和完善。利乐还重点关注包装回收再生技术的研发与应用,与回收再生价值链上的伙伴通力合作,制定纸基包装的有效回收路径。
baby holding milk carton

推广低碳绿色生活方式

利乐一方面将持续在全价值链推广可持续包装产品和回收循环消费方式,为消费者提供更多绿色选择;另一方面,也将不断加深与价值链伙伴的创新合作,从产品研发、物流运输、营销推广、消费者教育等多维度传递绿色消费理念,倡导绿色低碳的生活方式。
green building and nature-based carbon removal

绿色建筑和基于自然的碳移除

当我们在选择办公场所时,会优先考虑获得LEED认证或同等标准认证的场地。同时,无论在设计还是施工时,都以为员工打造舒适便捷且绿色低碳的工作环境为目标。2024年,利乐上海办公室扩建部分获得LEED金级认证。​


利乐积极开展基于自然的碳移除项目。自2022年起,利乐推进纸基包装行业的第一个基于自然的生态保护项目——巴西南洋杉保护计划,旨在于2030年前恢复大西洋森林约7,000公顷的土地。截至2024年,累计恢复1,564公顷土地。​

water resources and waste management

水资源与废弃物管理

2024年,利乐中国所有生产基地都建立了水量平衡监测系统,追踪取水与排水量数据。各工厂因地制宜,通过不同举措减少自来水使用量。昆山、北京工厂收集雨水并用于厂区绿化灌溉,实现水资源循环利用。其中,昆山工厂共收集2,750多吨雨水。​


此外,利乐通过源头削减与末端无害化处置双轨并进,有效减少了废弃物处理环节的碳排放。​

全价值链减排

raw materials

降低原材料气候影响

与2019基准年相比,2025年利乐中国包材生产采购的原材料总量增长了6.2%,原材料相关的温室气体排放减少了18.6%。这主要得益于利乐与供应商密切协作,持续推进原材料碳足迹降低。

services solutions

助力客户运营减排

利乐所在价值链整体温室气体排放中有46%来自于我们售出的设备在乳品饮料生产工厂的运行。因此,利乐不断加速科技创新,持续打造更可持续的创新产品与解决方案储备,并不断优化生产工艺,提供更优的技术服务解决方案,助力客户在保障食品安全与高品质的同时不断提升运营效率,减少生产运营对环境的影响。我们的重点工作主要涵盖节水、减少废弃物、降低碳足迹三个方面。

recycle

促进饮用后包装资源化再生利用

在包装回收利用环节,利乐携手食品饮料企业、回收企业、再生利用企业及行业协会等各方,共同构建资源循环体系,持续提高饮用后纸基包装的资源化利用率,减少末端处 置产生的碳排放。

原材料

原材料

7家中国供应商已参与“加入我们,保护地球”供应商环境可持续倡议。
原材料

原材料

7家中国供应商已参与“加入我们,保护地球”供应商环境可持续倡议。
原材料

原材料

7家中国供应商已参与“加入我们,保护地球”供应商环境可持续倡议。
原材料

原材料

7家中国供应商已参与“加入我们,保护地球”供应商环境可持续倡议。